¿Qué es la fundición por gravedad? En qué se diferencia de la fundición a presión alta (HPDC)
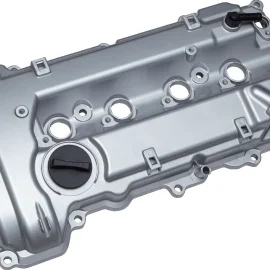
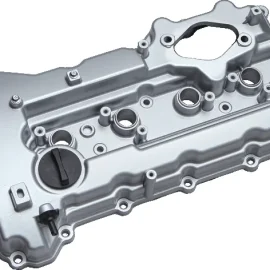
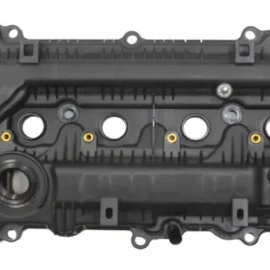
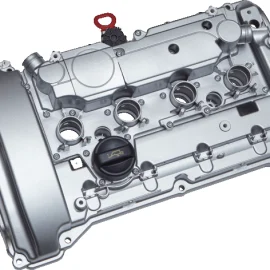
Fundición por gravedad (GC) es un proceso de fundición en molde permanente que se basa únicamente en la gravedad para llenar el molde con metal fundido, produciendo tapas de válvulas del motor.Este método tradicional se basa en la fuerza natural de la tierra. Contrasta fuertemente con otros métodos como el moldeo a presión alta (HPDC). Mientras que el HPDC utiliza fuerza, el GC utiliza un vertido suave.
Comprender el proceso de fundición por gravedad
Este proceso es relativamente sencillo.
En primer lugar, se fabrica un molde de alta calidad, normalmente de acero o hierro fundido.
A continuación, se aplica un recubrimiento refractario a la superficie del molde. Después, el molde se somete a un tratamiento térmico.
Por último, el aluminio fundido se vierte en el molde desde la parte superior. Esto permite que el metal fundido llene la cavidad del molde de forma lenta y uniforme.
Este flujo suave es una ventaja, ya que minimiza las turbulencias de aire dentro del molde. En consecuencia, hay menos gas atrapado en la pieza final. Esto crea una estructura metálica más densa que otros métodos. Sin embargo, requiere un tiempo de ciclo más largo para enfriarse y solidificarse.
Obtenga un presupuesto ahora
Fundición por gravedad frente a HPDC
La diferencia de presión
El HPDC utiliza una presión enorme, lo que permite obtener paredes extremadamente finas. El GC solo se basa en el peso del metal, por lo que las paredes deben ser más gruesas para garantizar que el metal fluya por todas partes.
Herramientas y velocidad
Los moldes HPDC son complejos y caros. Sin embargo, producen piezas en segundos. Los moldes GC son más baratos de fabricar. Sin embargo, el ciclo de producción dura minutos, no segundos.
Para producido en masa En cuanto a las tapas de válvulas, HPDC suele ser la mejor opción.
Sin embargo, para menores volúmenes,GC es más rentable.
Comparación de procesos
| Característica | GC | HPDC |
|---|---|---|
| Fuerza de llenado | Gravedad terrestre (baja) | Pistón hidráulico (alto) |
| Espesor de pared | Mínimo 3 mm – 5 mm | Mínimo 1,5 mm – 2 mm |
| Velocidad de producción | Lento (volumen bajo) | Muy rápido (alto volumen) |
| Porosidad | Bajo (metal denso) | Más alto (aire atrapado) |
| Tratamiento térmico | Posible (compatible con T6) | Difícil (riesgo de ampollas) |
¿Por qué utilizar el moldeo por gravedad para las tapas de válvulas?
Basándonos en nuestra experiencia de más de una década en la fabricación de tapas de válvulas, algunas tapas de válvulas requieren geometrías internas complejas. Estas formas pueden requerir el uso de núcleos de arena para crear secciones huecas.
El proceso GC es apto para núcleos de arena, ya que su suave presión no los daña.
Por el contrario, la fundición a alta presión aplastar instantáneamente los núcleos de arena.
Además, los componentes fabricados mediante GC pueden someterse a tratamiento térmico. Este proceso ofrece ventajas claras cuando las tapas de válvulas requieren una alta resistencia. El material metálico presenta una menor porosidad, lo que le permite soportar procesos de endurecimiento que las piezas fundidas a alta presión no pueden soportar.
Es precisamente esta durabilidad excepcional la que lleva a algunos entusiastas a preferir las tapas de válvulas metálicas frente a las alternativas de plástico o aluminio.
Para los automóviles de pasajeros comunes, las tapas de válvulas de plástico o aluminio ofrecen mejor relación calidad-precio y proporcionar un rendimiento perfectamente adecuado.
Análisis de costes y calidad de la fundición por gravedad
| Escenario | Coste de herramientas (por adelantado) | Coste unitario (por pieza) | El mejor método |
|---|---|---|---|
| Prototipos (1-10 unidades) | Muy bajo | Alta | Fundición en arena / Impresión 3D |
| Tirada pequeña (100-5000 unidades) | Moderado | Moderado | GC |
| Producción en masa (más de 100 000 unidades) | Muy alto | Bajo | HPDC |
Acabados y estética
Las piezas fabricadas mediante GC tienen un buen acabado superficial. Son más lisas que las fundidas en arena. Sin embargo, no son tan lisas como las fabricadas mediante HPDC.
Por lo general, estos componentes requieren mecanizado. Las superficies de sellado deben mecanizarse para evitar fugas en la junta de la tapa de la válvula. La junta requiere una superficie de contacto perfectamente plana para lograr un sellado hermético con el motor. Debido al considerable grosor de la pared, hay suficiente material disponible para el mecanizado y el recorte, lo que garantiza que los componentes tengan un aspecto robusto y duradero.
Póngase en contacto con nosotros
- RM901 No.22 Tangjiaqiao Road Wenzhou China
- +86 138 1973 9327
- mailto:[email protected]
- https://www.autosparesupplier.com/